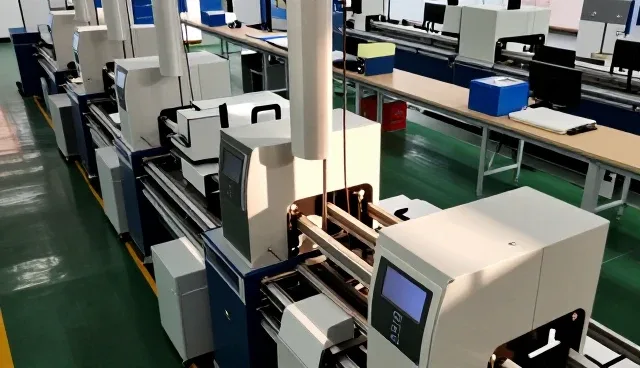
随着食品行业对产品品质要求的不断提高,食品分装作为生产流程中的关键环节,其质量控制的重要性日益凸显。然而,传统的人工分装方式在效率、一致性及数据记录等方面存在诸多局限,难以满足现代食品企业对精细化管理的需求。因此,食品分装自动化升级成为当前业务发展的重点方向,通过引入智能化设备与系统,不仅能优化质量控制流程,还能显著提升整体生产效率。
一、食品分装自动化升级的必要性
在传统食品分装模式下,人工操作存在较大误差,导致产品重量、密封性及包装完整性难以稳定达标。同时,人工分装效率较低,难以应对日益增长的订单需求。此外,缺乏系统的数据记录和追溯机制,一旦出现质量问题,难以快速定位原因并采取有效措施。因此,食品分装自动化升级已成为提升质量控制水平的必然选择。
二、自动化分装设备如何优化质量控制
现代化分装设备通常集成高精度传感器与自动校准系统,能够实时监控分装重量、封口温度及包装完整性。例如,在食品分装过程中,设备可通过激光称重技术确保每袋产品的重量误差控制在0.5%以内,有效减少因分装不均导致的客户投诉。此外,自动化系统还可自动记录生产数据,便于后续质量分析与追溯。
三、自动化升级对生产效率的提升
食品分装自动化升级不仅能提高分装速度,还能降低人工成本与出错率。例如,传统人工分装每小时仅能处理500袋产品,而引入自动化分装设备后,处理速度可提升至1500袋/小时,效率提升三倍。同时,设备具备智能学习能力,能根据历史数据不断优化分装参数,从而进一步提升生产效率与产品一致性。
四、质量控制标准如何与自动化系统结合
在食品分装自动化升级过程中,质量控制标准的设定与系统集成至关重要。企业应根据产品特性制定具体的分装参数标准,并通过系统进行实时比对与自动调整。例如,某些高精度分装设备支持多级质量检测,包括分装重量、封口强度、包装完整性等,一旦检测到异常数据,系统可立即触发报警并暂停生产,确保质量不被妥协。
五、企业在实施自动化升级时的注意事项
食品分装自动化升级是一项系统工程,需从设备选型、系统集成、人员培训等多个方面进行规划。企业应优先选择具备食品行业资质的设备供应商,并确保系统与现有生产管理系统兼容。同时,员工培训不可忽视,应通过模拟操作与实际演练,帮助操作人员快速适应新设备。此外,建议企业逐步推进自动化升级,避免一次性投入过大导致资源浪费。
对于广州好日子食品有限公司,建议在实施食品分装自动化升级过程中,优先选择高精度、高稳定性且符合食品行业标准的分装设备,并结合ERP系统实现生产数据的全流程追溯。同时,应加强员工技能培训与设备维护管理,以确保自动化系统的长期稳定运行。通过科学规划与合理实施,企业不仅能在质量控制方面实现突破,还能进一步提升生产效率,增强市场竞争力。